新型墙材与制砖工艺解析:孝感联承制砖如何提升建材生产质量
日期:2026-09-15
标签:制砖制造,建材生产,新型墙材,孝感制造,联承制砖
在建材行业转型升级的背景下,不少采购方和工程方都在问同一个问题:同样规格的烧结砖或混凝土砖,为什么不同厂家的产品在抗压强度、吸水率和冻融循环表现上差距明显?答案往往不在原料本身,而藏在制砖制造的工艺细节与设备匹配度里。
当前建材生产领域正经历从粗放型向精细化转变。传统砖厂依赖人工经验控制成型水分和窑温,批次稳定性差;而新型墙材对孔洞率、导热系数和尺寸偏差提出了更高要求,倒逼企业升级真空挤出、自动码坯和温控烧结系统。在湖北孝感,孝感制造的建材企业正通过设备迭代和配方优化,逐步缩小与一线品牌的质量差距。
核心技术:从原料级配到成型养护的闭环控制
以联承制砖的生产实践为例,提升质量的关键集中在三个环节:
- 原料均化与陈化:页岩、煤矸石等原料经破碎后需进行72小时以上陈化,使水分均匀渗透,避免成型时出现层裂。
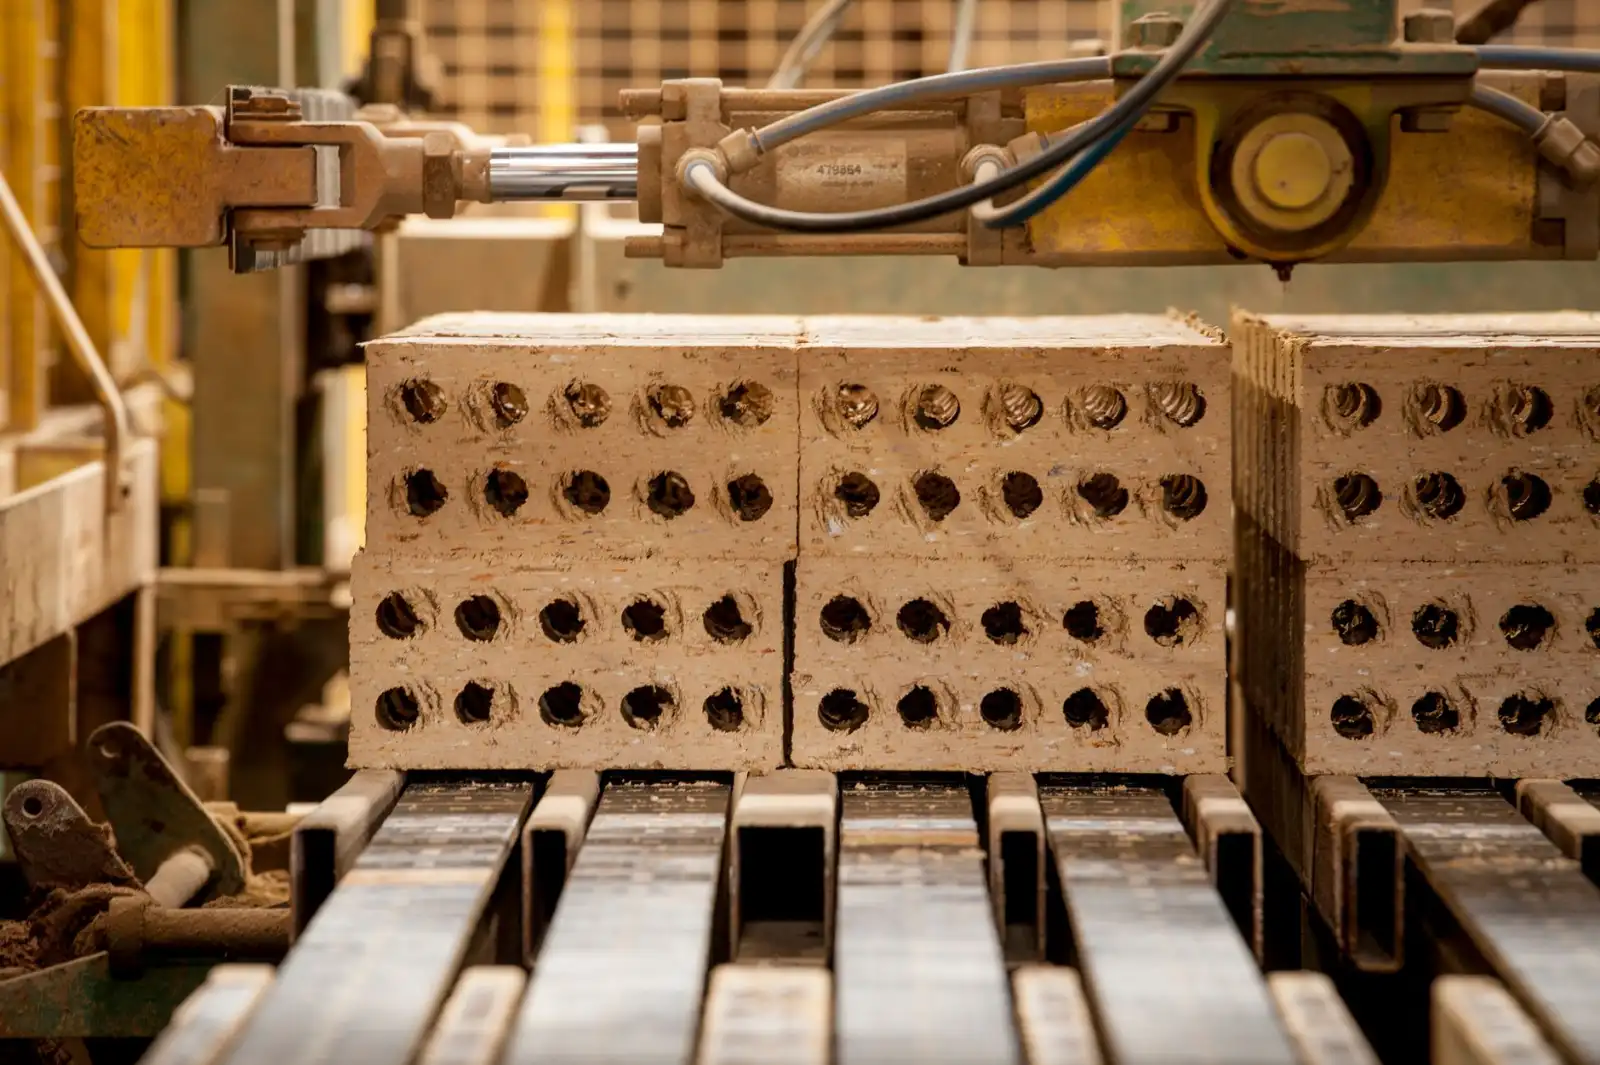
- 真空挤出与切码同步:真空度控制在-0.08MPa以下,挤出压力稳定在2.0-2.5MPa,配合自动切条机与码坯机器人,尺寸偏差可控制在±1mm以内。
- 隧道窑温控曲线:预热段、焙烧段和保温段分别设定梯度温度,防止砖坯急热开裂或欠火生砖。
这些环节并非孤立存在。原料陈化不足,挤出压力再高也难消除内应力;码坯方式不合理,窑内气流分布不均,就会导致同一批次砖块强度离散系数超过15%。
实践方法:中小砖厂可落地的质量提升路径
对于多数区域型砖企而言,全面更换进口设备并不现实。更务实的做法是从数据监测和岗位标准化入手:
- 在挤出机出口加装在线水分检测仪,将成型水分波动范围从±2%压缩到±0.5%。
- 建立每班次砖坯抽检台账,记录尺寸、外观和湿坯强度,形成可追溯的质量档案。
- 对窑炉操作工进行热工曲线培训,避免凭经验“看火”导致的温度漂移。
孝感联承制砖有限公司在推行上述方法后,成品砖的抗压强度标准差从4.2MPa降至2.8MPa,工程投诉率明显下降。
应用前景:新型墙材与绿色建材的融合方向
随着建筑节能标准提升,新型墙材正从单一承重向保温、隔声、装饰一体化演进。烧结保温砌块、自保温混凝土砖等产品,对建材生产的配方设计和养护制度提出更高要求。未来,具备原料自检、过程控制和成品追溯能力的砖企,将在市政工程、装配式建筑配套中占据更有利位置。联承制砖也在探索利用工业固废替代部分页岩原料,在降低生产成本的同时,让孝感制造的墙材产品更贴合绿色建筑评价标准。
质量提升没有捷径,它藏在陈化仓的等待里、挤出机的压力表上和窑炉的温控曲线中。对采购方而言,考察一家砖企是否靠谱,不妨先看看它的工艺参数记录是否完整——这比任何宣传册都更有说服力。